Explore os mais recentes avanços em capacetes balísticos de compósito reforçado com fibra, incluindo UHMWPE, fibras de aramida, tecidos balísticos e tecnologias avançadas de fabricação.
Avanços recentes em pesquisas sobre capacetes à prova de balas feitos de material compósito reforçado com fibra.
Introdução
Com a escalada dos conflitos internacionais e o desenvolvimento cada vez mais complexo do terrorismo e extremismo globais, a ameaça de guerra torna-se mais grave, exigindo maior precisão dos equipamentos militares, como capacetes à prova de balas. Embora a cabeça e o pescoço representem apenas 12% do corpo de um soldado, os ferimentos na cabeça são responsáveis por metade das mortes em combate. O traumatismo cranioencefálico (TCE) é uma causa comum de morte e incapacidade em soldados, tornando-se uma lesão característica nos conflitos militares modernos. Dados mostram que projéteis ou fragmentos de alta velocidade no campo de batalha podem causar aproximadamente 80% das lesões fatais, sendo 45% delas na cabeça. Diante de projéteis ou fragmentos de alta velocidade que podem vir de qualquer direção no campo de batalha, os capacetes à prova de balas podem absorver ou reduzir eficazmente a energia cinética do impacto, diminuindo os danos às redes neurais e vasos sanguíneos do cérebro causados pelas ondas de energia geradas pelo projétil e, consequentemente, reduzindo a taxa de mortalidade dos combatentes. Estudos demonstraram que o uso de capacetes à prova de balas por militares em combate pode reduzir a taxa de mortalidade em aproximadamente 20%. Portanto, existe uma necessidade atual de desenvolver capacetes à prova de balas com melhor desempenho de proteção, menor peso e maior conforto de uso para lidar com ambientes de campo de batalha cada vez mais complexos e proteger a vida dos soldados.
O primeiro capacete à prova de balas moderno do mundo foi o capacete de aço M1915, da Primeira Guerra Mundial. Com base nele, as forças armadas dos EUA produziram o capacete M1917 e, durante a Segunda Guerra Mundial, desenvolveram o capacete de aço exclusivo das forças armadas americanas — o capacete de aço M1, que também é o capacete de aço moderno de serviço mais longo. Posteriormente, com o desenvolvimento de fibras de alto desempenho e seus materiais compósitos, os capacetes de aço gradualmente perderam espaço. Por exemplo, o capacete PASGT, devido ao seu alto conforto e alta proteção, começou a ser amplamente utilizado pelas forças armadas dos EUA. Meu país também desenvolveu com sucesso um novo capacete à prova de balas de material compósito — o capacete de aramida QGF02 — em 1993. Desde o início do século XXI, vários países desenvolveram sucessivamente capacetes balísticos leves, de alta proteção e altamente integrados, como o capacete de combate IHPS das forças armadas dos EUA, o capacete W-15 da China e o capacete VIRTUS do Reino Unido. A Figura 1 mostra fotografias históricas de capacetes balísticos militares chineses e americanos; A primeira fileira mostra capacetes chineses e a segunda fileira mostra capacetes americanos.
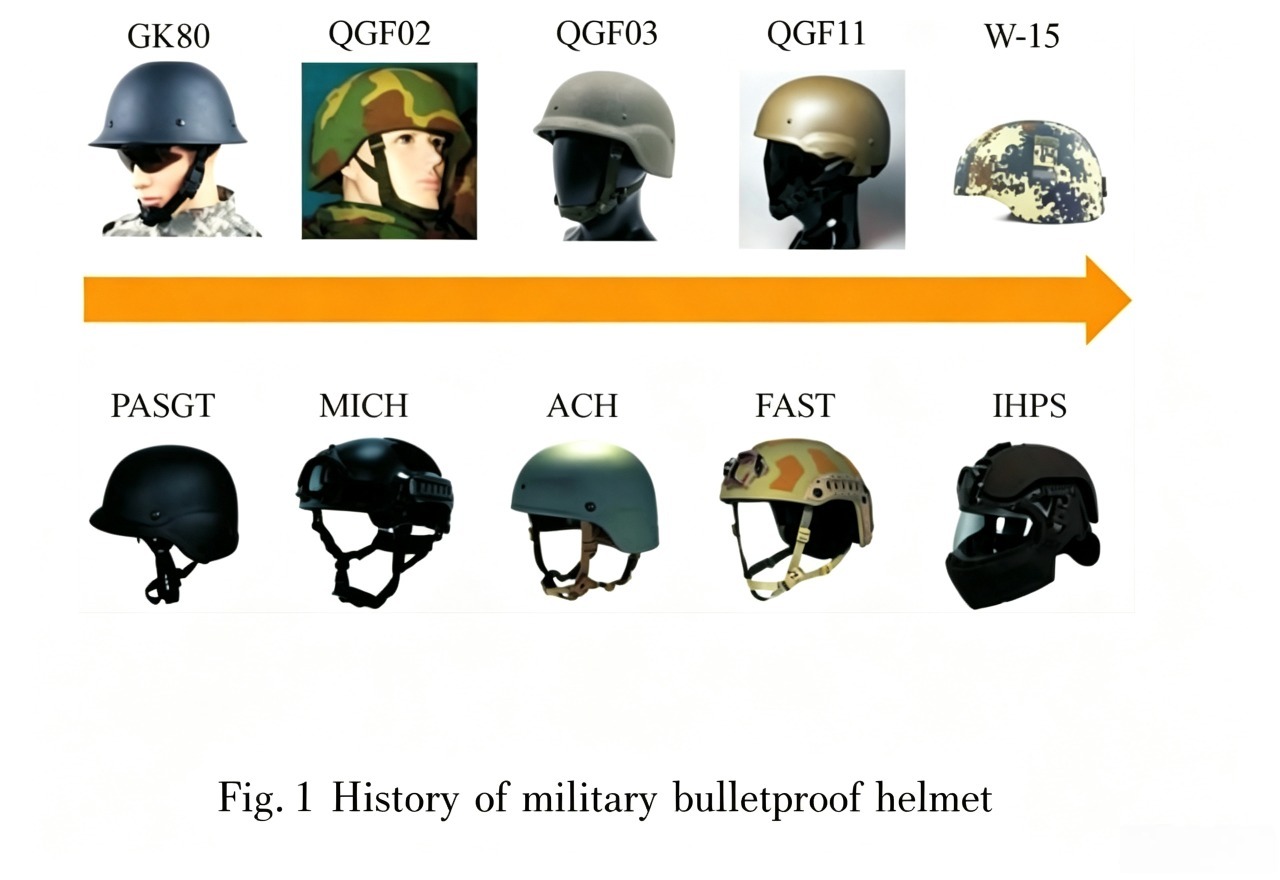
Com os conflitos militares em curso em todo o mundo e os ambientes de combate urbano e de campo cada vez mais complexos, o desenvolvimento de capacetes balísticos que atendam às demandas da guerra futura — oferecendo proteção de alto desempenho, funções inteligentes, conforto e adaptabilidade, produção rápida e personalização — é crucial para garantir a segurança do soldado, aumentar a eficácia em combate e adaptar-se às diversas necessidades de combate. Com o desenvolvimento contínuo da ciência dos materiais, os capacetes balísticos são agora fabricados principalmente com materiais compósitos reforçados com fibras, que simultaneamente alcançam leveza, alta proteção e conforto. Os capacetes balísticos funcionalmente integrados resultantes podem melhorar significativamente as capacidades de combate baseadas em informações do soldado. Este artigo apresenta os materiais compósitos reforçados com fibras de alto desempenho usados em capacetes à prova de balas e as estruturas de tecido balístico empregadas, e resume sistematicamente a tecnologia de moldagem de capacetes à prova de balas, fornecendo materiais de referência para o futuro projeto e fabricação de capacetes à prova de balas de compósitos reforçados com fibras.
1. Materiais compósitos reforçados com fibra para capacetes à prova de balas
1.1 Fibra de Carbono
No século passado, os capacetes à prova de balas compostos eram feitos principalmente de compósitos de fibra de aramida. Neste século, a fibra UHMWPE substituiu gradualmente a fibra de aramida como o principal material na área de proteção balística.
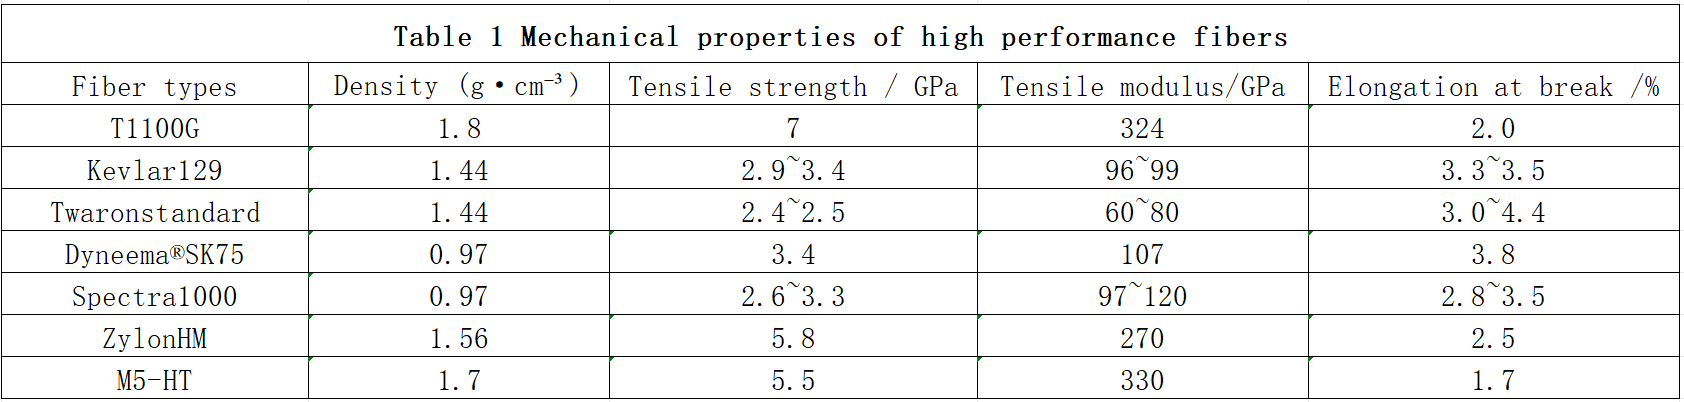
fibra de carbono Devido à sua extrema rigidez e resistência, o polietileno de ultra-alto peso molecular (UHMWPE) é frequentemente hibridizado com fibras de aramida e UHMWPE, demonstrando grande potencial na área de proteção balística. Nos últimos anos, novas fibras de alto desempenho, como as fibras de PBO e PIPD, têm se destacado.
ter Também atraiu grande atenção na área de proteção balística. As propriedades mecânicas básicas dos materiais compósitos reforçados com fibras de alto desempenho são mostradas na Tabela 1.
A fibra de carbono foi desenvolvida nas décadas de 1950 e 1960. Devido ao seu alto módulo de elasticidade, alta resistência à tração, estabilidade em altas temperaturas e alta resistência à corrosão, ela tem sido alvo de grande interesse e é amplamente utilizada nas áreas aeroespacial e militar. A fibra de carbono refere-se a fibras de alto desempenho com um teor de carbono de aproximadamente 95%, produzidas pela carbonização em fase sólida de fibras orgânicas. Atualmente, as fibras de carbono disponíveis comercialmente em todo o mundo são feitas principalmente de fibras de poliacrilonitrila (PAC). Devido à sua rigidez e resistência extremamente elevadas, a fibra de carbono é frequentemente hibridizada com outras fibras de alto desempenho para criar materiais compósitos balísticos. Por exemplo, a Universidade Tecnológica de Nanyang e a DSM Corporation intercalaram fibras de UHMWPE com fibras de carbono, melhorando significativamente as capacidades de proteção balística ao alterar a ordem de empilhamento para reduzir a velocidade de deslizamento da placa composta balística (BFS). Embora os compósitos de fibra de carbono possuam alto módulo de elasticidade e resistência à tração, seu baixo alongamento na ruptura limita a eficiência de absorção de energia, restringindo sua aplicação na proteção balística.
1.2 Fibras de aramida
Fibras de aramida São fibras de poliamida sintetizadas artificialmente, incluindo poli(p-fenileno tereftalamida) (PPTA), poli(m-fenileno isoftalamida) (PMIA), fibras de poliamida aromáticas heterocíclicas contendo heteroátomos e fibras de poliamida totalmente aromáticas orto-aramida. Atualmente, as principais fibras de aramida produzidas no mundo são
para-aramida (PPTA) e
meta-aramida (PMIA). Entre elas, a fibra Kevlar da DuPont e a fibra Twaron da Teijin são amplamente utilizadas em proteção balística. O capacete balístico PASGT, desenvolvido na década de 1980, é feito de material composto de fibra Kevlar 29, e o posteriormente famoso capacete de combate ACH é feito de material composto de fibra Kevlar 129. As fibras de aramida possuem alta resistência específica, alto módulo de elasticidade e alta taxa de absorção de energia, sendo amplamente utilizadas em proteção balística. Embora as fibras de aramida tenham uma ampla gama de aplicações, sua suscetibilidade à decomposição sob luz ultravioleta e à hidrólise devido à absorção de umidade limitou seu desenvolvimento. Sua vida útil é significativamente reduzida e seu desempenho de proteção é diminuído em ambientes com forte luz ultravioleta ou umidade.
1.3 Fibra UHMWPE
Fibra UHMWPE Devido às suas propriedades especiais, como baixa densidade, excelente resistência ao impacto, excepcional relação resistência/peso, alto desempenho de amortecimento e resistência à corrosão, o UHMWPE (polietileno de ultra-alto peso molecular) é amplamente utilizado em diversos campos. Atualmente, as fibras de UHMWPE mais conhecidas internacionalmente são a Dyneema, produzida pela DSM, e a Spectra, produzida pela Honeywell. Como a maioria das ondas de choque se propaga paralelamente à direção das fibras quando compósitos reforçados com fibras sofrem impactos de alta intensidade, a fibra de UHMWPE de alta rigidez pode atuar como um canal de alta energia para dissipar a energia do impacto por toda a estrutura. Essa propriedade pode interceptar eficazmente balas de pistola convencionais e fragmentos de baixa velocidade, sendo amplamente utilizada em aplicações como coletes à prova de balas. Além disso, em comparação com a fibra de carbono e a fibra de aramida, a fibra de UHMWPE possui uma densidade significativamente menor, o que é benéfico para a redução do peso de capacetes à prova de balas. Ademais, a alta tenacidade, a resistência aos raios UV e a resistência à corrosão da fibra de UHMWPE a tornam o material de fibra para proteção balística de melhor desempenho em sistemas industrializados. No entanto, as forças intermoleculares da fibra de UHMWPE são relativamente fracas, e a fluência ocorre quando a temperatura de processamento excede 130 °C. Na temperatura de fusão (aproximadamente 150 °C), a taxa de fluência aumenta acentuadamente, levando a uma redução significativa na vida útil. Além disso, a superfície quimicamente inerte das fibras de UHMWPE resulta em baixa resistência de ligação interfacial com as resinas, dificultando a produção e a aplicação de compósitos de fibra de UHMWPE.
1.4 Outras fibras de alto desempenho
A fibra de poli(p-fenilenobenzobisoxazol) foi inicialmente desenvolvida pelo Laboratório de Materiais da Força Aérea dos EUA como um material resistente a altas temperaturas e, posteriormente, comercializada pela Toyobo Co., Ltd. do Japão, com o nome de Zylon.
Fibra PBO Possui alta resistência, alto módulo de elasticidade, alta resistência à temperatura e retardância à chama, tornando seu desempenho geral o melhor entre todas as "fibras orgânicas". Em 2003, os EUA fabricaram protótipos de capacetes usando fibras de PBO, mas o peso era de apenas 0,8 kg, cerca de 0,55 kg mais leve do que capacetes de aramida com o mesmo nível de proteção. O módulo de elasticidade da fibra de PBO é de aproximadamente 270 GPa, cerca de três vezes maior que o da fibra de para-aramida. No entanto, a fibra de PBO tem baixíssima resistência à luz e uma superfície densa e lisa, resultando em fraca adesão interfacial com a matriz do compósito. Seu desempenho se deteriora significativamente em ambientes úmidos e quentes, limitando sua aplicação em capacetes à prova de balas.
A fibra PIPD é uma nova fibra polimérica heterocíclica aromática de cristal líquido, desenvolvida a partir da cadeia molecular do PBO, também conhecida como fibra M5. A fibra PIPD foi inicialmente desenvolvida pela Akzo Nobel, na Holanda, e o principal método de fabricação atualmente é a fiação úmida por jato seco. As principais matérias-primas incluem TAP e DHTA. A fibra PIPD possui um módulo de elasticidade de 150 GPa e uma resistência à tração de 2,5 GPa. A PIPD é uma fibra de alto desempenho com uma estrutura rígida em forma de bastão e fortes ligações de hidrogênio intermoleculares, apresentando resistência à compressão significativamente maior em comparação com a fibra PBO. No entanto, a inércia superficial da fibra PIPD reduz a interação entre a fibra e a resina, diminuindo assim o desempenho geral do material compósito. Além disso, sua fragilidade sob cargas de impacto também afeta seu desempenho de proteção balística.
2. Estrutura de tecido balístico
Os tecidos de proteção balística geralmente se referem a fibras de alto desempenho que absorvem a energia cinética do impacto por meio da ruptura por tração da fibra, deformação do tecido e atrito entre a fibra e o projétil impactante, reduzindo ou prevenindo efetivamente lesões ao usuário em impactos de alta velocidade. O desempenho de proteção balística dos tecidos resistentes a impactos balísticos depende principalmente da estrutura do tecido e das propriedades do fio. Com base no processo de fabricação, os tecidos não tecidos podem ser geralmente divididos em tecidos não tecidos unidirecionais (UD), tecidos bidimensionais e tecidos tridimensionais.
2.1 Tecidos não tecidos unidirecionais
Os tecidos unidirecionais (UD) foram introduzidos pela Allied Signal em 1988. São formados pela disposição de fibras em paralelo, laminando-as com uma orientação de 0/90° ou 0/90°/±45° e, em seguida, unindo-as com resina termoplástica. Os tecidos UD de camada única apresentam limites de proteção balística e absorção de energia superiores aos tecidos bidimensionais (2D) e tridimensionais (3D), além de oferecerem maior flexibilidade e qualidade. A vantagem dos tecidos UD reside na ausência de cruzamentos ou ondulações, permitindo que as ondas refletidas se propaguem por uma área maior no momento do impacto, resultando em velocidades de transmissão mais rápidas e maior participação das fibras na penetração do projétil. Os compósitos de fibra de UHMWPE frequentemente empregam estruturas de tecido UD para obter melhor desempenho de proteção e eficiência de absorção de energia, e os modos de dano dos tecidos UD com diferentes espessuras também variam. Por exemplo, o mecanismo de falha por perfuração em laminados compósitos unidirecionais de UHMWPE é a falha por cisalhamento e o atrito no orifício (entre o projétil e a amostra). No caso de perfuração em laminados compósitos de UHMWPE espessos, os principais mecanismos de falha são a delaminação do compósito, a tensão das fibras e a expansão.
Como demonstrado na comparação de estruturas de tecidos balísticos, os tecidos não tecidos unidirecionais dispõem fibras paralelas, com orientação de 0/90° ou 0/90°/±45°, e são laminados com resina termoplástica. Suas vantagens de desempenho incluem boa flexibilidade, leveza, ausência de pontos de cruzamento ou curvatura e rápida propagação de ondas. Mais fibras participam da penetração do projétil. Essa estrutura é comumente utilizada em compósitos de fibra de UHMWPE para melhorar a proteção e a eficiência de absorção de energia. O problema reside no fato de que os modos de falha diferem dependendo da espessura: a perfuração em laminados de compósito de UHMWPE unidirecional deve-se principalmente à falha por cisalhamento e ao atrito do furo; a perfuração em laminados de compósito de UHMWPE espessos deve-se principalmente à delaminação do compósito, à tensão da fibra e à expansão.
2.2 Tecidos bidimensionais
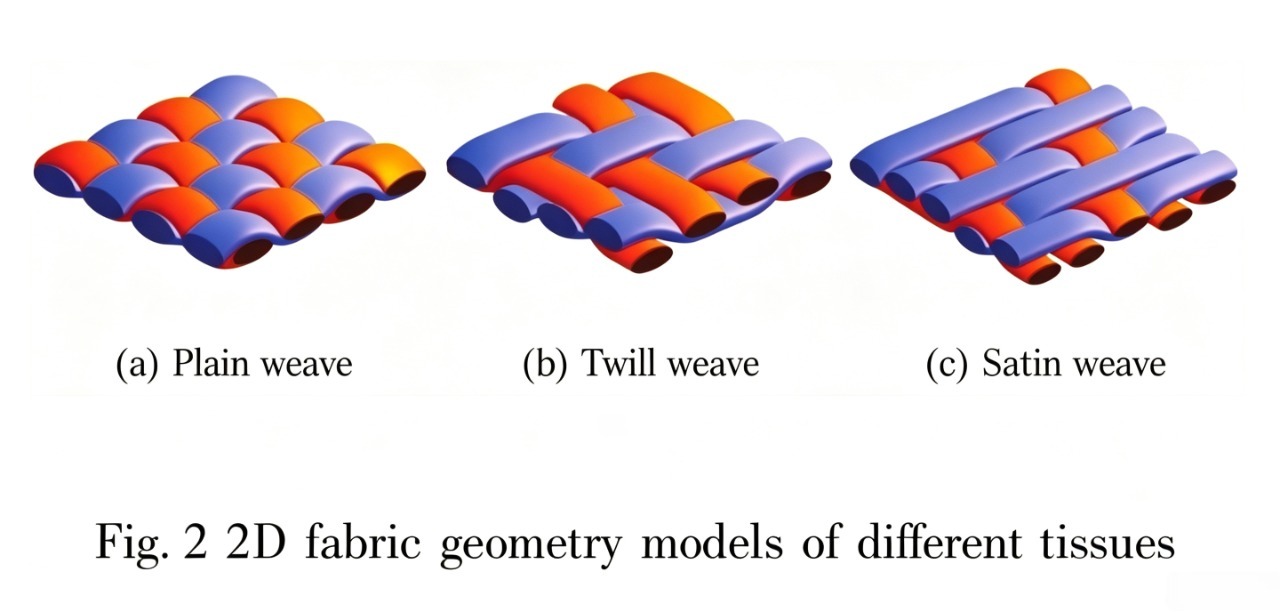
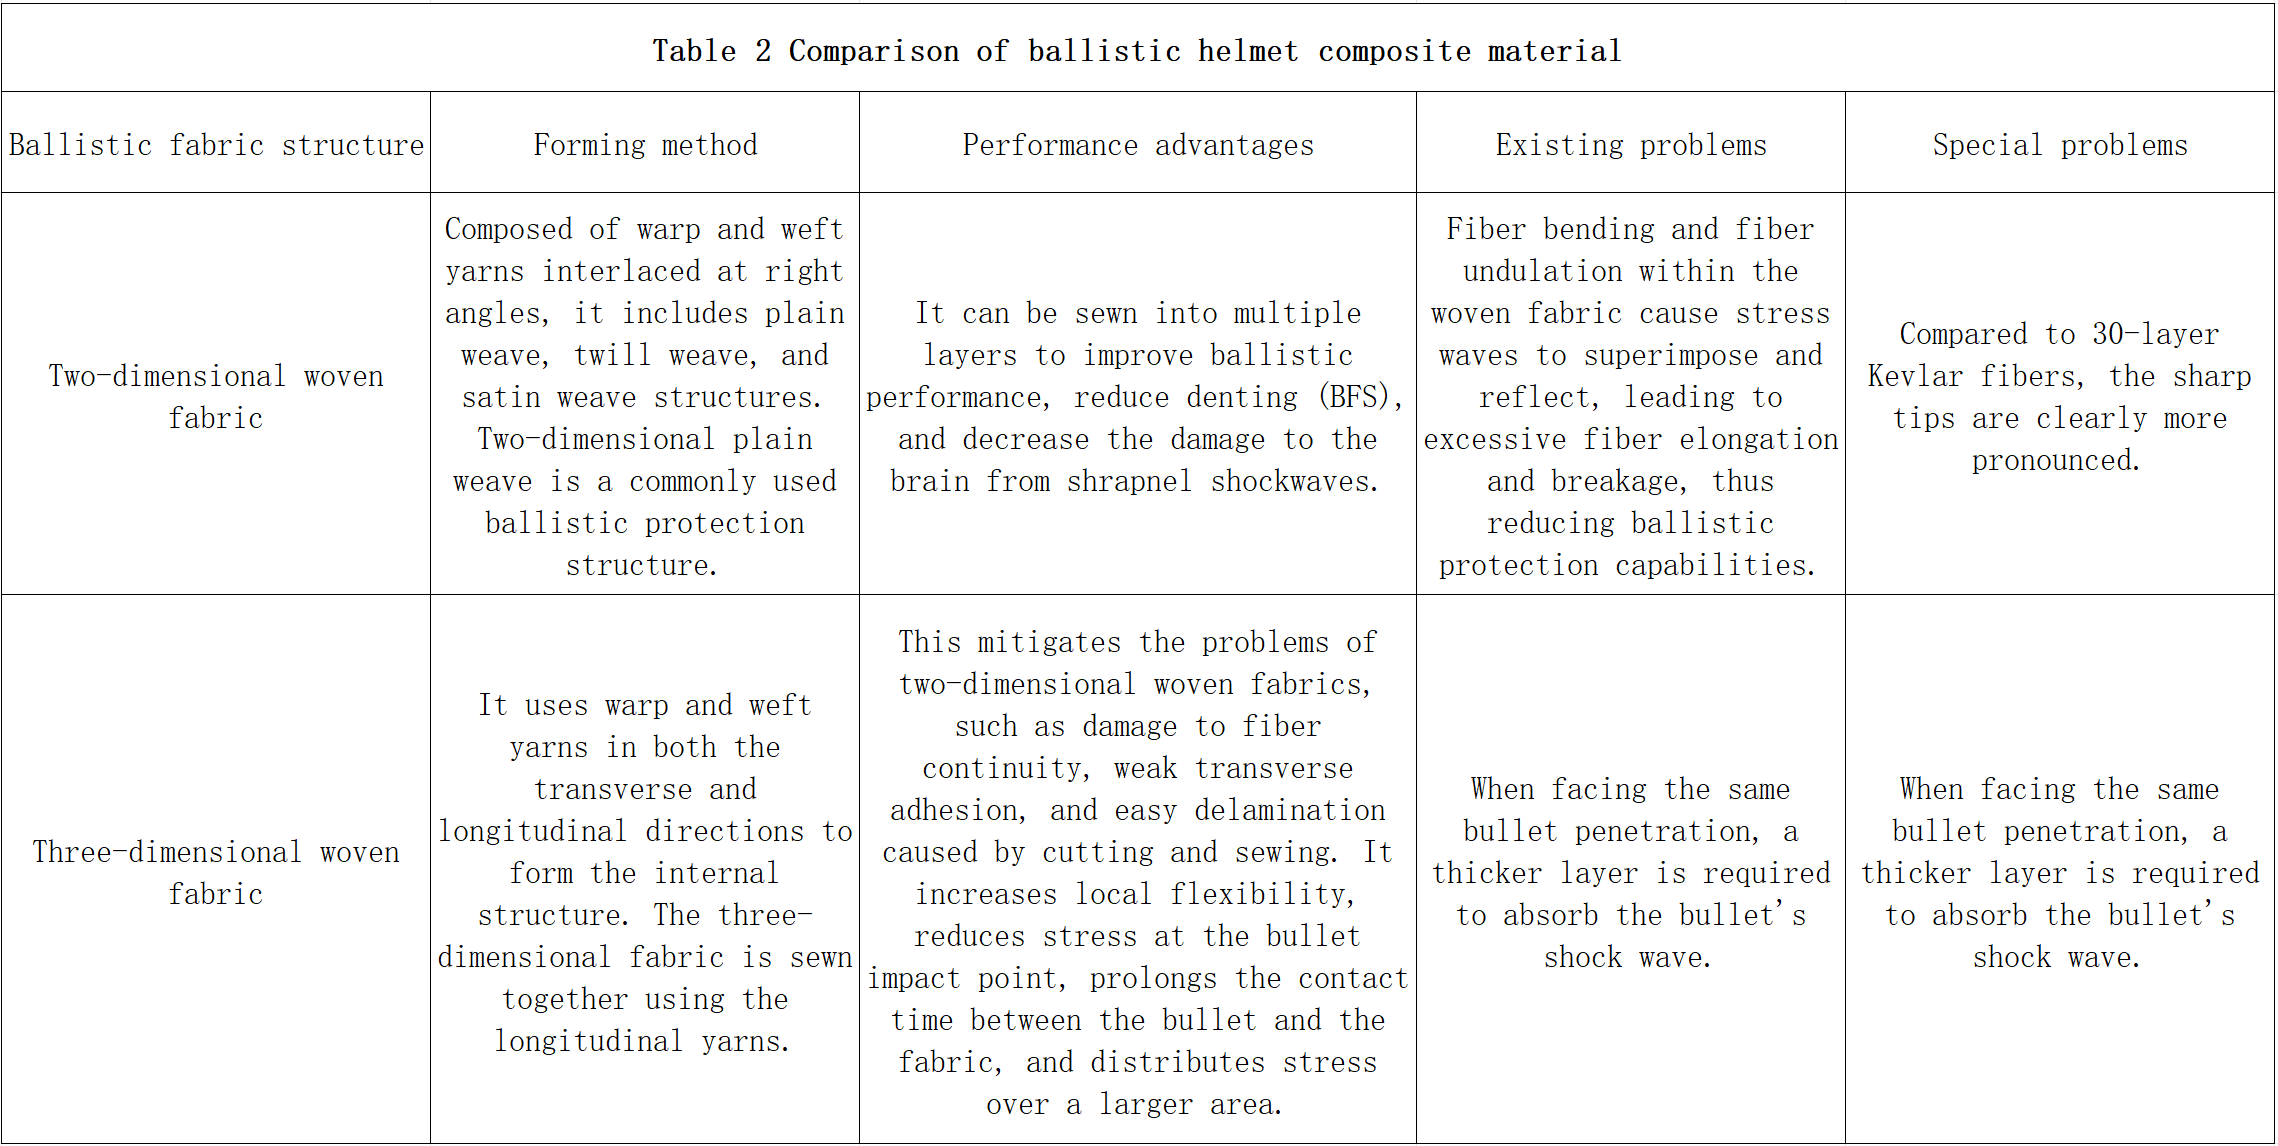
Os tecidos bidimensionais são compostos por fios de urdidura e trama entrelaçados em ângulos retos. Eles incluem principalmente as estruturas de tecido plano, sarja e cetim, como mostrado na figura. A estrutura de proteção balística mais comumente usada é o tecido plano bidimensional. Os tecidos bidimensionais podem ser costurados em múltiplas camadas para melhorar o desempenho da proteção balística, reduzir o grau de indentação (BFS) e diminuir os danos das ondas de choque do projétil ao cérebro humano. No entanto, devido à flexão e às flutuações das fibras dentro do tecido, as ondas de tensão podem se sobrepor e ser refletidas, levando ao alongamento excessivo e à ruptura das fibras, reduzindo assim a capacidade de proteção balística do tecido.
Como mostrado na Figura 2, os modelos geométricos de tecidos bidimensionais diferem dependendo da trama. Conforme apresentado na Tabela 2, os tecidos bidimensionais são compostos por fios de urdidura e trama entrelaçados em ângulos retos, incluindo as estruturas de trama plana, sarja e cetim. A trama plana bidimensional é uma estrutura de proteção balística comumente utilizada. Suas vantagens de desempenho incluem a capacidade de ser costurada em múltiplas camadas, melhorando o desempenho da proteção balística, reduzindo a deformação por projétil (BFS) e minimizando os danos cerebrais causados pelas ondas de choque do projétil. Os problemas incluem a flexão e a ondulação das fibras na superfície do tecido, fazendo com que as ondas de tensão se sobreponham e se reflitam, levando ao alongamento excessivo e à quebra das fibras, reduzindo assim a capacidade de proteção balística. Um problema específico são as pontas afiadas visíveis em comparação com as 30 camadas de fibras de Kevlar.
2.3 Tecidos Tridimensionais
Em capacetes à prova de balas feitos de tecidos bidimensionais, o corte e a costura frequentemente interrompem a continuidade das fibras, reduzindo o desempenho balístico do capacete. Além disso, os tecidos bidimensionais geralmente apresentam fraca adesão lateral, tornando-os propensos à delaminação. Os tecidos tridimensionais, que utilizam fios de urdidura e trama longitudinais e laterais para criar um tecido tridimensional integrado, aliviam significativamente os problemas associados aos tecidos bidimensionais. A Figura 3 mostra um diagrama esquemático da estrutura de um tecido tridimensional ortogonal. O tecido tridimensional é conectado entre si por costura longitudinal dos fios, aumentando efetivamente a flexibilidade local, reduzindo a tensão no ponto de impacto do projétil, prolongando o tempo de contato entre o projétil e o tecido e distribuindo a tensão por uma área maior ao redor do ponto de impacto. Justyna Pinkos et al. compararam a resistência à penetração de projéteis em tecidos bidimensionais e tridimensionais feitos com 30 camadas de fibra de Kevlar. Eles descobriram que, ao enfrentar a mesma penetração de bala, o tecido tridimensional precisava de um número maior de camadas para absorver a onda de choque. No entanto, o tecido tridimensional não apresentava uma ponta afiada distinta, enquanto o tecido bidimensional tinha uma ponta afiada significativamente mais definida.
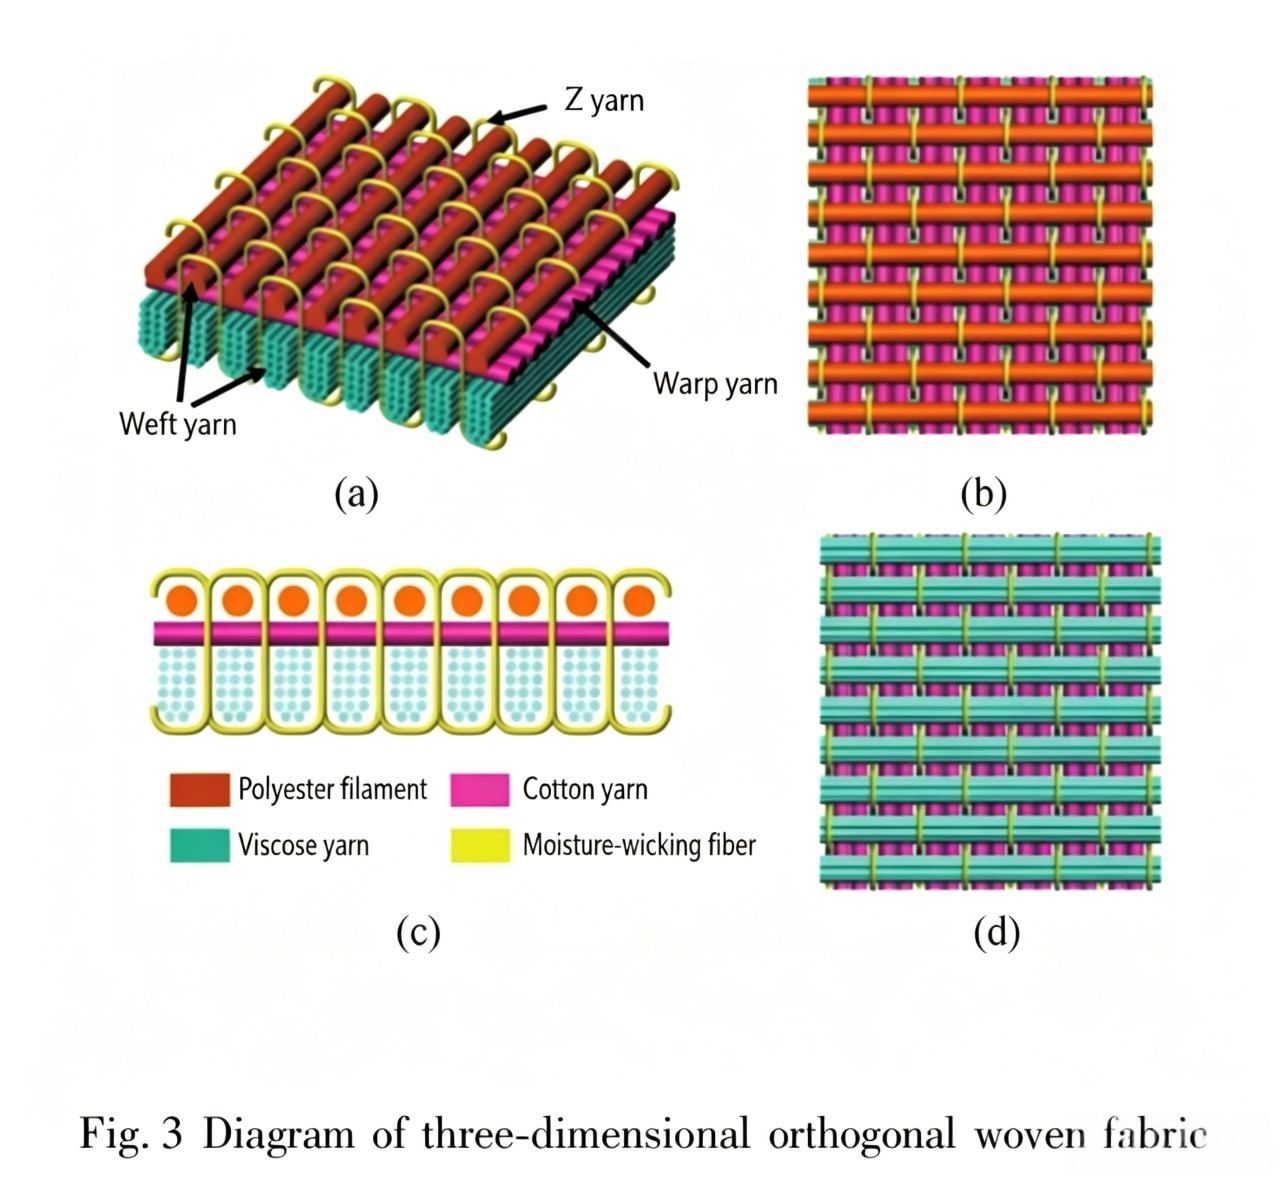
Como mostrado na Figura 2 acima, o tecido tridimensional utiliza fios de urdidura e trama transversais e longitudinais para formar um espaço integral, com o tecido tridimensional costurado por meio de fios longitudinais. Suas vantagens de desempenho incluem a mitigação dos problemas de descontinuidade das fibras, fraca adesão transversal e fácil delaminação associados ao corte e costura em tecidos bidimensionais; o aumento da flexibilidade local, a redução da tensão no ponto de impacto do projétil, o prolongamento do tempo de contato entre o projétil e o tecido e a distribuição da tensão por uma área maior. O problema é que, diante da mesma penetração de projétil, é necessário um número maior de camadas para absorver a onda de choque. Uma questão específica é que, em comparação com 30 camadas de fibra de Kevlar, não há uma ponta afiada distinta.
3. Tecnologia de Moldagem de Materiais Compósitos para Capacetes à Prova de Balas
Os capacetes à prova de balas são compostos principalmente por uma camada externa, um revestimento interno e um sistema de suspensão. Eles absorvem a energia do impacto de projéteis ou estilhaços de alta velocidade principalmente através da deformação e quebra da camada externa. Portanto, o processo de fabricação da camada externa do capacete desempenha um papel crucial em seu desempenho de proteção. Os métodos tradicionais de pré-moldagem envolvem primeiro o arranjo cuidadoso de fibras de alto desempenho e, em seguida, a preparação de um pré-impregnado de fibra com resina termoplástica ou termofixa. O material compósito de fibra cortado e disposto é então submetido à moldagem por compressão de alta pressão em uma prensa metálica aquecida. Durante a fabricação do capacete, é essencial garantir a distribuição uniforme do material e uma superfície lisa da camada externa, minimizando as folgas entre as diferentes camadas e reduzindo a concentração de tensão durante a penetração do projétil. A fabricação atual da camada externa de capacetes à prova de balas utiliza tecnologias de moldagem de materiais compósitos, como moldagem por laminação manual, moldagem por transferência de resina (RTM), termoformagem e moldagem em tamanho final.
3.1 Processo de Moldagem por Laminação Manual
A moldagem por laminação manual, também conhecida como moldagem por contato, é a tecnologia de moldagem mais antiga e amplamente utilizada na produção de capacetes à prova de balas em material compósito. A moldagem por laminação manual é essencialmente manual, com uso limitado de máquinas. Exige um alto nível de habilidade técnica dos operadores, necessitando de familiaridade com as propriedades estruturais do produto e experiência no corte e posicionamento do reforço de fibra, bem como no tratamento da superfície do molde. Embora a moldagem por laminação manual ofereça moldes de baixo custo e fácil manutenção, que não são limitados pelo tamanho ou formato do produto, permitindo modificações flexíveis em diferentes peças de acordo com os requisitos do projeto, e a conveniência da moldagem em temperatura ambiente, ela geralmente é adequada apenas para a produção de produtos em pequena escala. Os produtos acabados frequentemente apresentam propriedades mecânicas irregulares, baixa estabilidade e desempenho de proteção inconsistente.
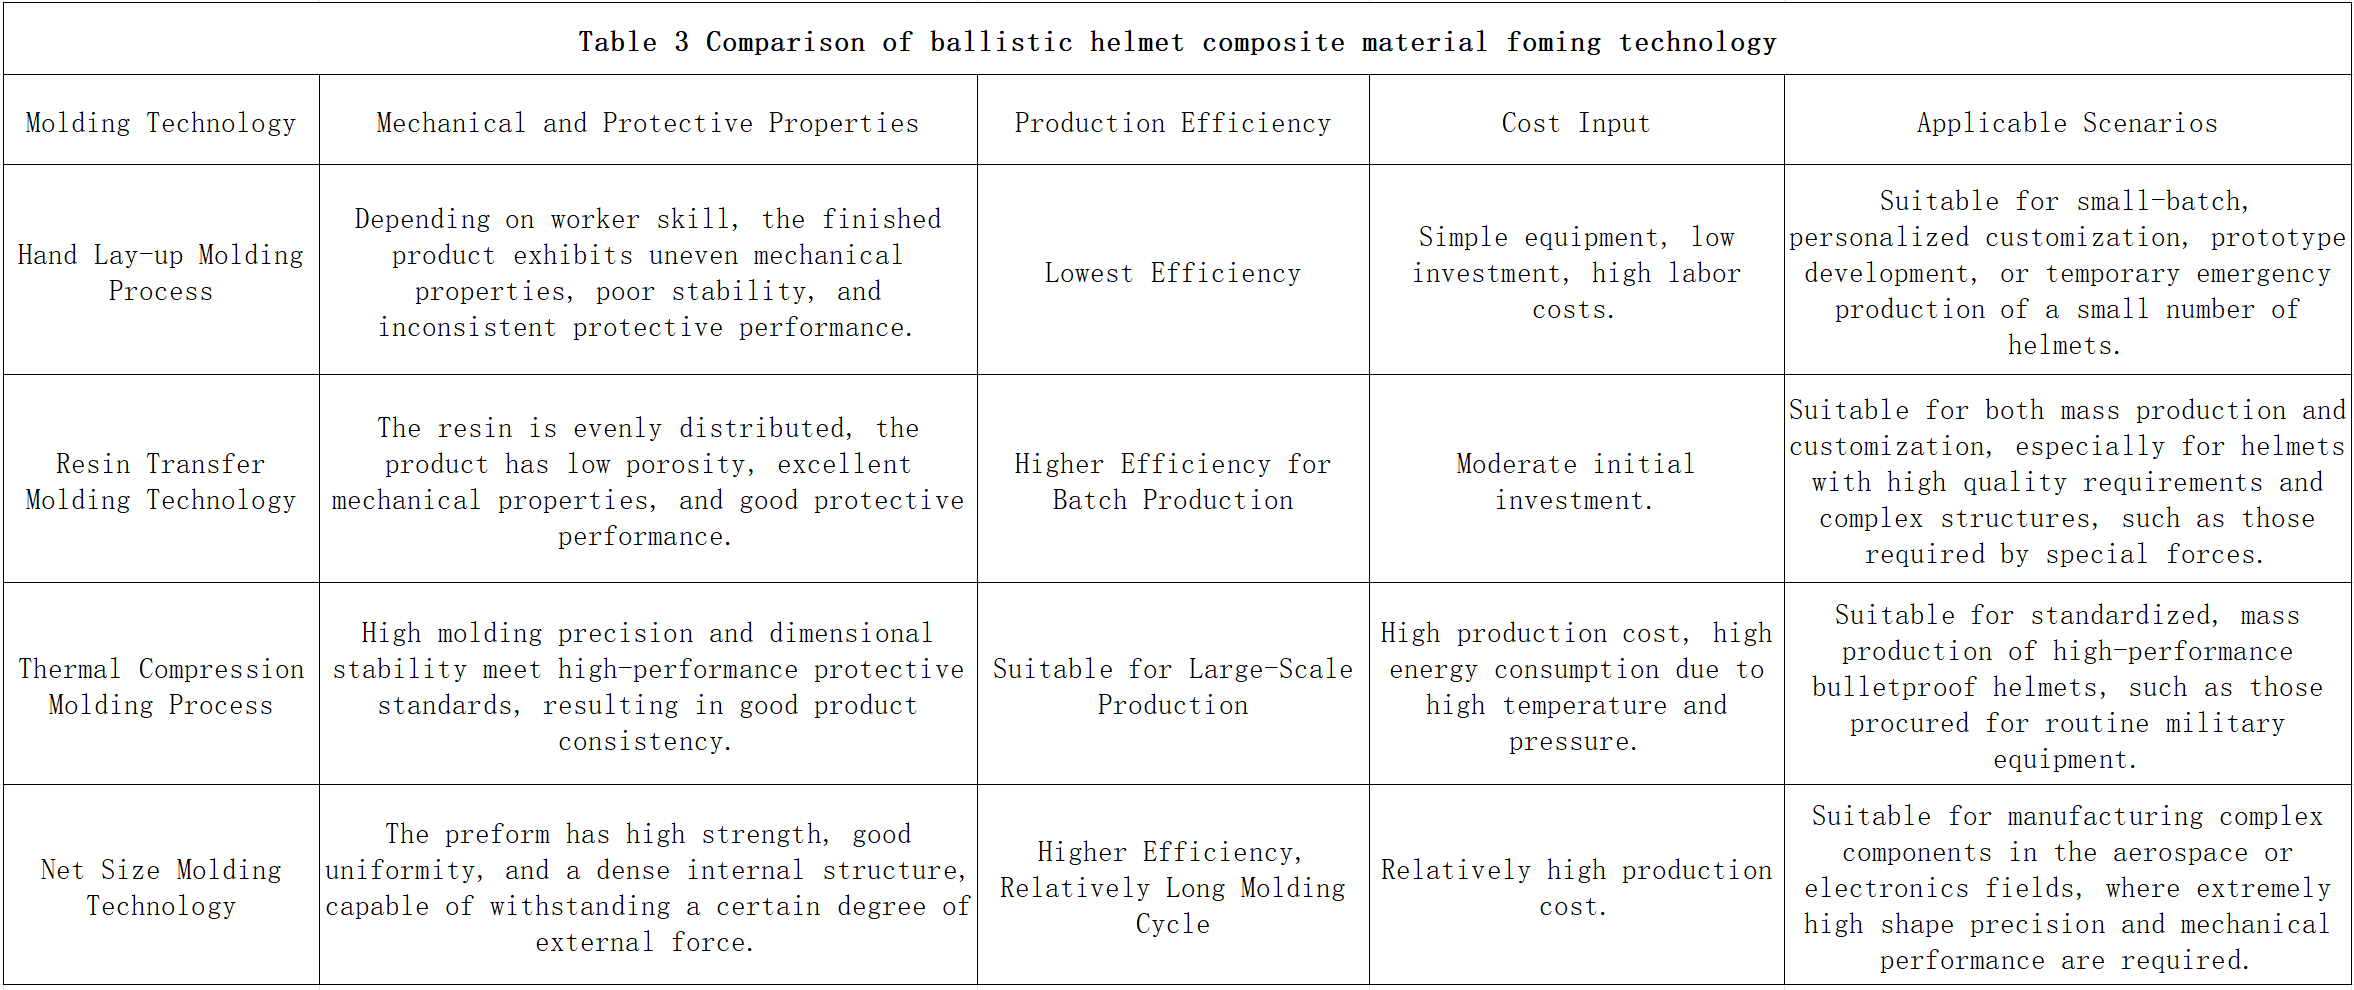
A Tabela 3 apresenta uma comparação das tecnologias de moldagem de materiais compósitos para capacetes à prova de balas. A moldagem por laminação manual depende muito da habilidade do operador, resultando em propriedades mecânicas desiguais, baixa estabilidade e desempenho de proteção instável no produto final. Possui a menor eficiência, requer equipamentos simples e baixo investimento, mas apresenta altos custos de mão de obra, sendo adequada para produção em pequenos lotes, produção personalizada, desenvolvimento de protótipos ou produção emergencial temporária de pequenas quantidades de capacetes.
3.2 Moldagem por Transferência de Resina (RTM)
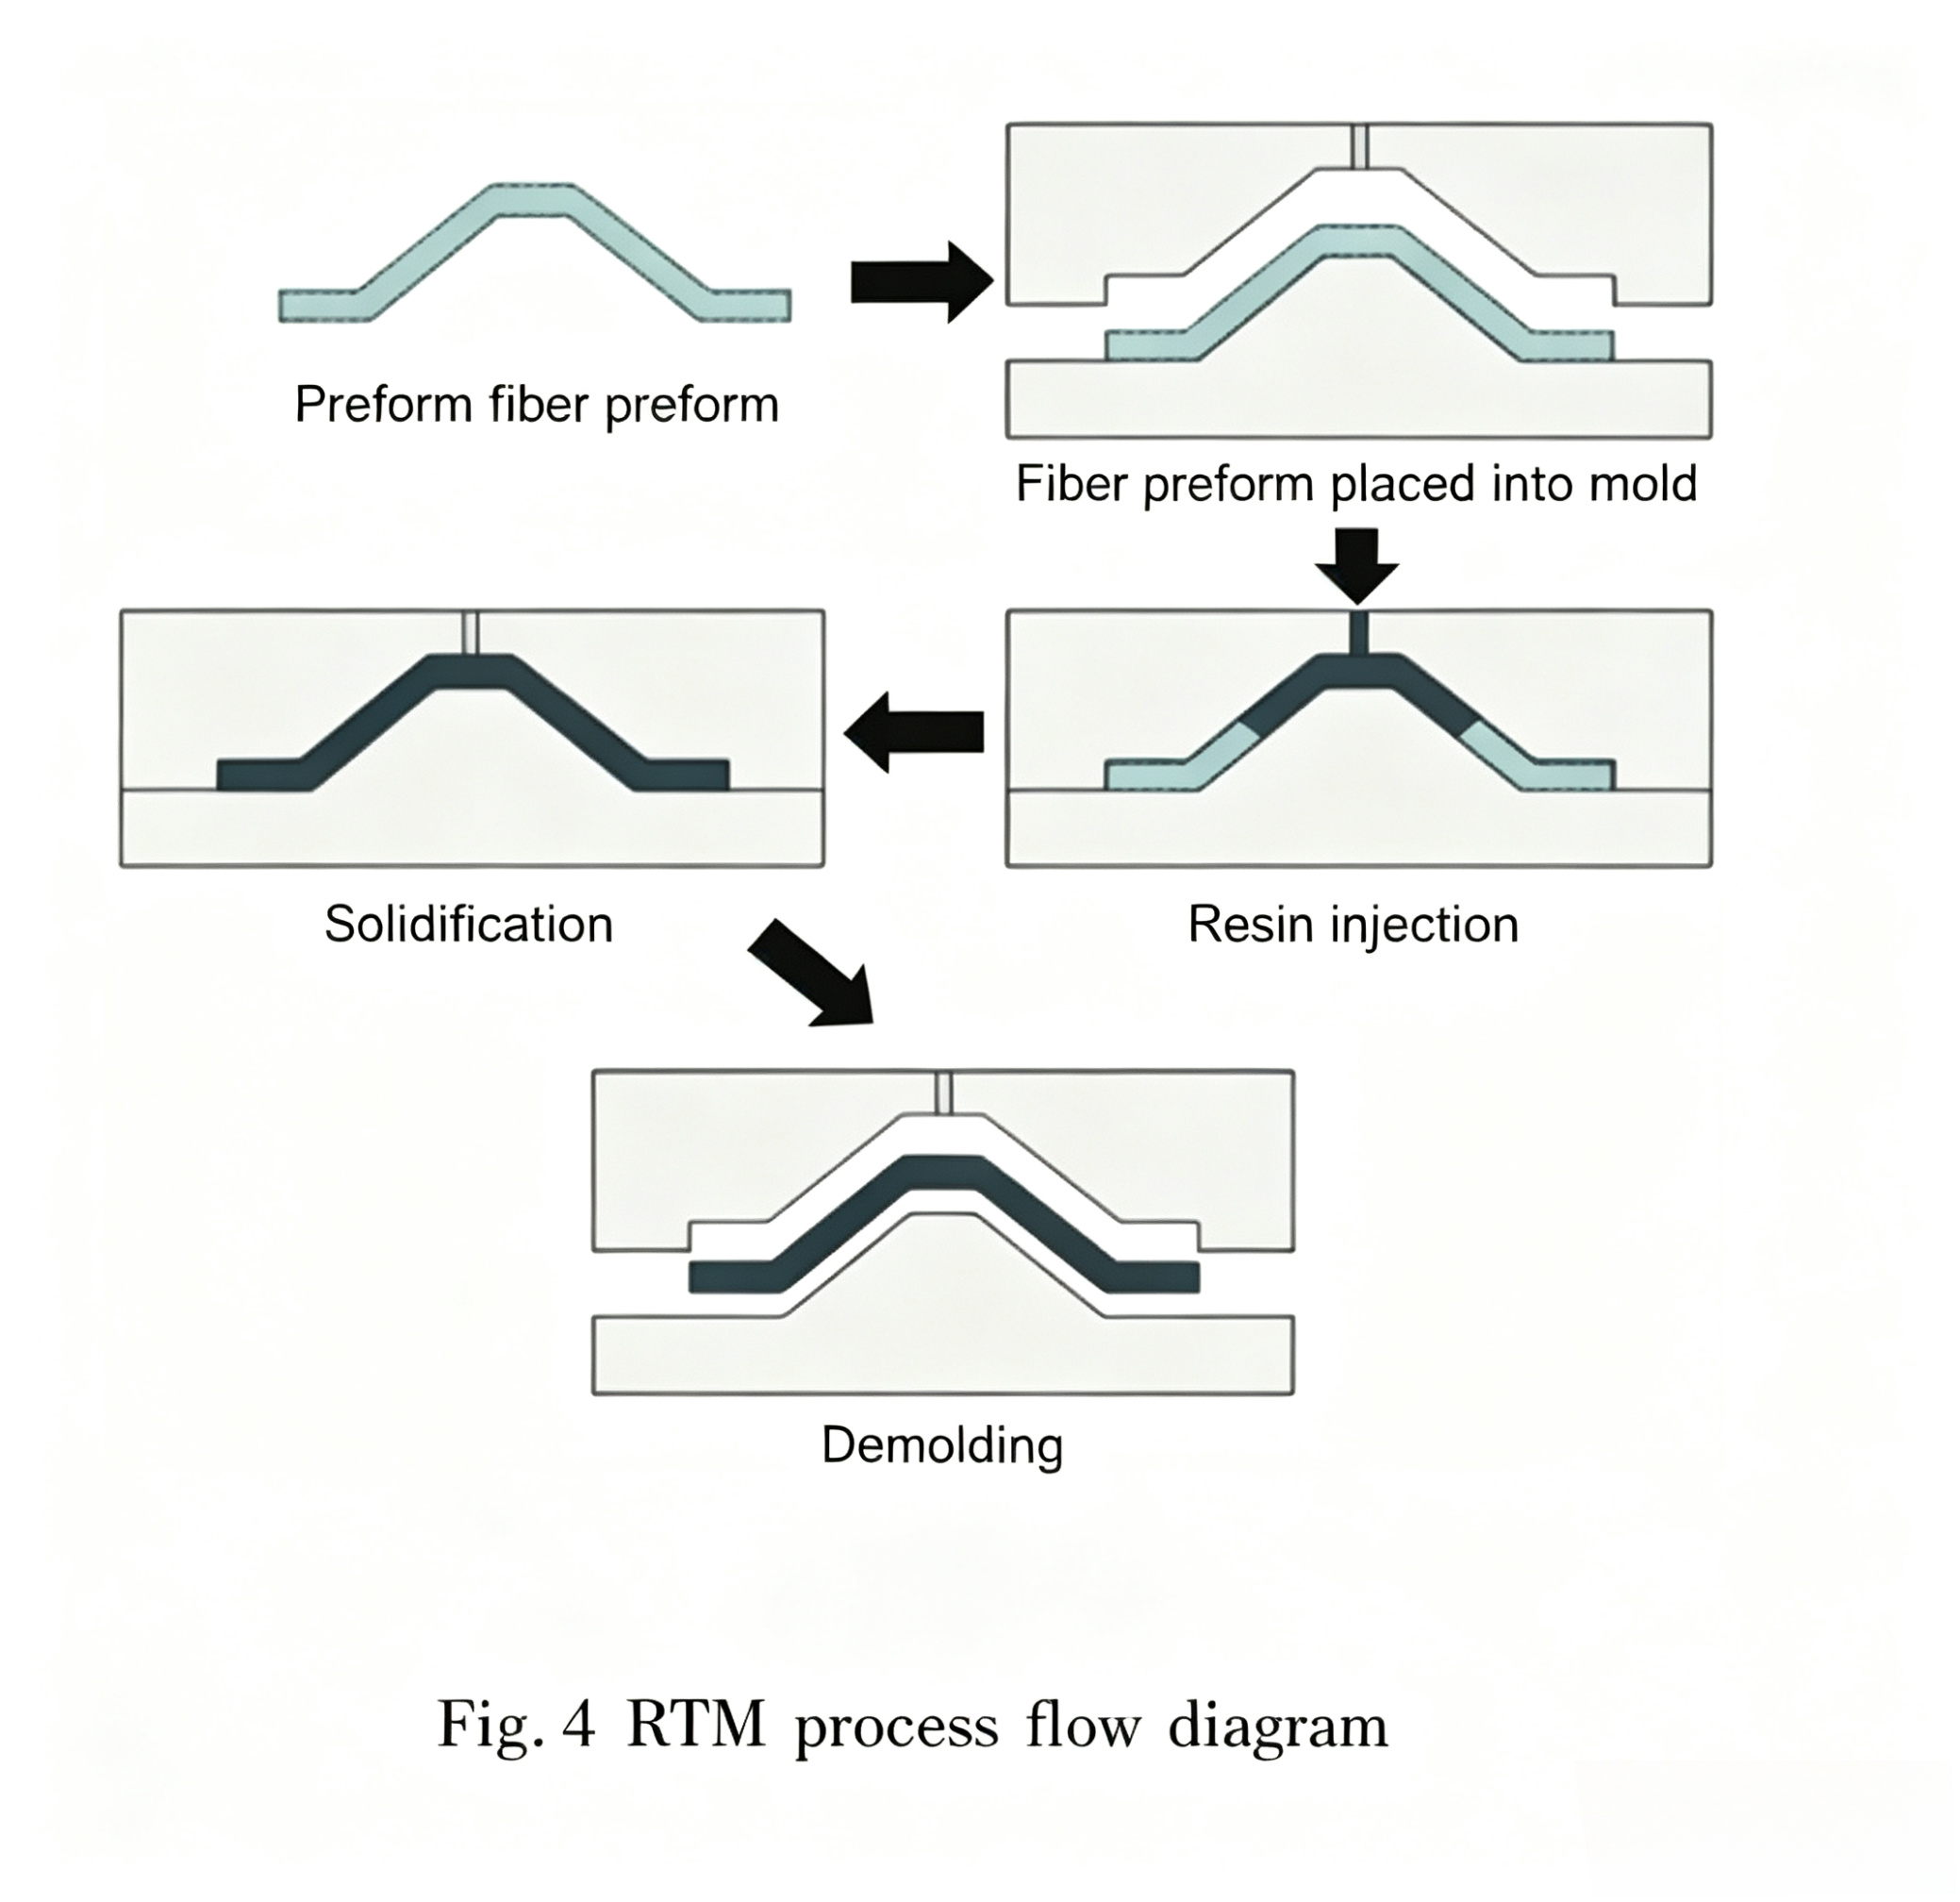
A tecnologia RTM (Resin Transfer Molding) consiste na injeção de resinas de baixa viscosidade, como poliéster ou epóxi, em um molde fechado, impregnando de forma completa e uniforme fibras de alto desempenho ou outros materiais de reforço, seguida da cura. Comparada à moldagem manual tradicional, a tecnologia RTM produz materiais com maior resistência ao impacto, propriedades mecânicas mais uniformes, menor custo, facilidade de produção repetida, maior precisão dimensional e superfície mais lisa e plana. No entanto, na produção de materiais compósitos com estruturas complexas e grandes volumes, a moldagem RTM frequentemente apresenta problemas como fluxo irregular de resina, impregnação insuficiente de fibras e tempos de moldagem excessivamente longos, resultando em discrepâncias entre as propriedades mecânicas, a resistência e a precisão esperadas do produto compósito. O fluxograma do processo é apresentado na Figura 4.
Conforme ilustrado na Figura 3 acima, os produtos fabricados com a tecnologia de moldagem por transferência de resina apresentam distribuição uniforme de resina, baixa porosidade, excelentes propriedades mecânicas e bom desempenho de proteção. Eles podem ser produzidos em massa com alta eficiência e investimento inicial moderado, equilibrando a produção em massa com a personalização para capacetes com altos requisitos de qualidade e estruturas complexas, como os utilizados por forças especiais.
3.3 Processo de Moldagem a Quente
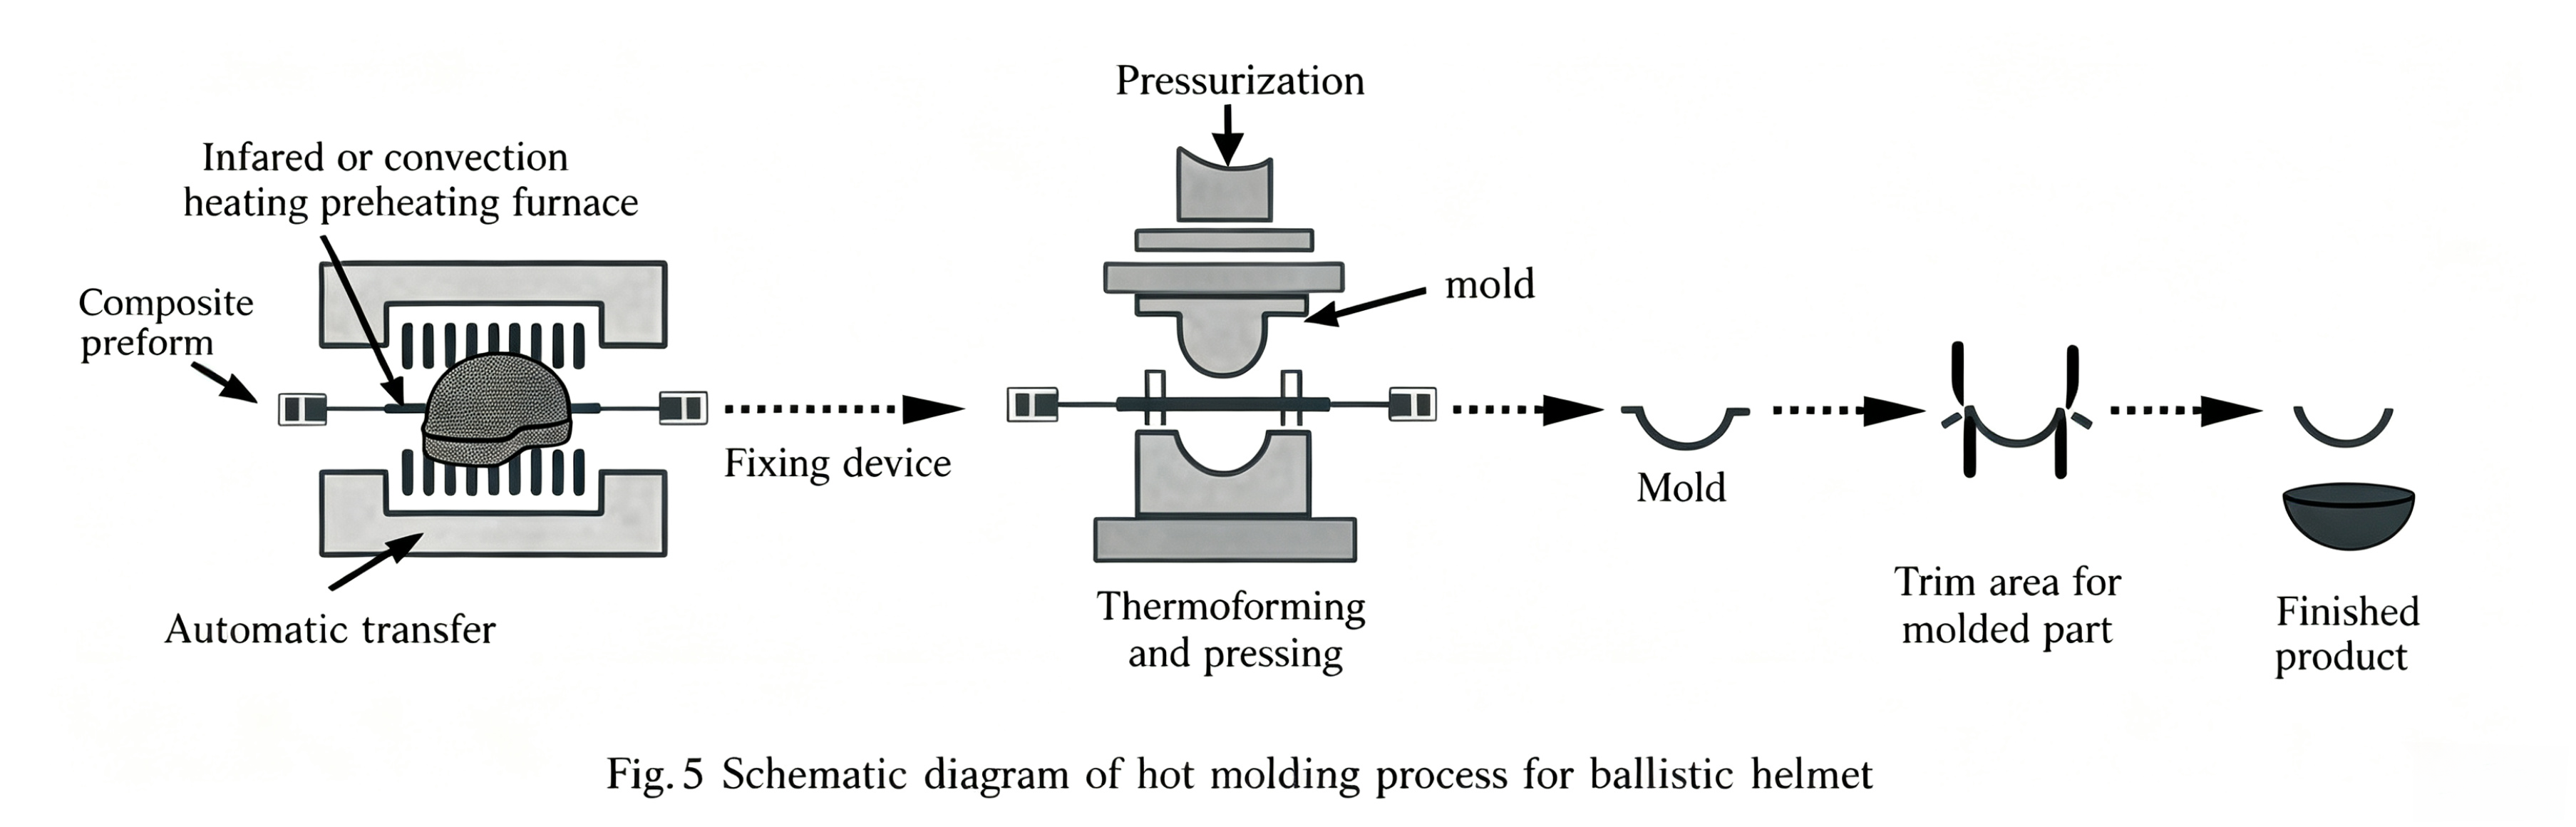
A moldagem a quente é um processo de moldagem de materiais compósitos comumente utilizado. Os principais fatores que afetam a qualidade da moldagem de capacetes à prova de balas são a temperatura, o tempo e a pressão de moldagem. Primeiramente, fibras de alto desempenho são misturadas com resinas termofixas ou termoplásticas para preparar um pré-impregnado. Em seguida, o molde é pré-aquecido e mantido a uma temperatura constante. O pré-impregnado é então colocado no molde, as bordas são prensadas e o molde é fechado. A temperatura do molde é elevada até a temperatura de moldagem, a pressão é aplicada e, após a estabilização do calor, o molde é resfriado e separado. Finalmente, o produto acabado é removido para reparo. Durante a moldagem a quente, as condições de moldagem devem ser cuidadosamente monitoradas. Por exemplo, a temperatura de cura de capacetes compósitos de UHMWPE normalmente não excede 130 °C. Um fluxograma do processo de moldagem a quente para capacetes à prova de balas é mostrado na Figura 5.
Conforme demonstrado na Tabela 3 acima, os produtos fabricados pelo processo de moldagem a quente apresentam alta precisão de moldagem e estabilidade dimensional, atendendo a padrões de proteção de alto desempenho. Eles também demonstram boa consistência e são adequados para produção em larga escala. No entanto, o custo de fabricação é elevado, e a alta temperatura e pressão consomem energia significativa. Isso torna o processo adequado para produção padronizada e em massa, como, por exemplo, capacetes à prova de balas de alto desempenho para aquisição de equipamentos militares convencionais.
3.4 Tecnologia de Moldagem de Dimensões Líquidas
A tecnologia de moldagem dimensional final, também conhecida como moldagem por injeção de gel, é um método avançado de moldagem amplamente utilizado em cerâmica, compósitos de matriz metálica e outras áreas. Seu princípio envolve a mistura uniforme de monômeros orgânicos, agentes de reticulação e outros aditivos com pó cerâmico ou metálico para formar uma pasta. Após a injeção em um molde, um iniciador desencadeia a reação de polimerização do monômero, fazendo com que a pasta gele in situ e solidifique. Essa tecnologia oferece vantagens significativas, permitindo a produção de peças brutas com formas complexas e alta precisão dimensional. As peças brutas apresentam boa uniformidade e alta resistência, reduzindo efetivamente o processamento subsequente. Por exemplo, na fabricação de componentes cerâmicos de alta temperatura para motores aeronáuticos, ela permite moldar com precisão estruturas internas complexas. No entanto, possui requisitos extremamente rigorosos quanto à pureza da matéria-prima e ao controle dos parâmetros do processo, e alguns aditivos orgânicos são caros, o que limita sua aplicação em larga escala até certo ponto. Contudo, com a otimização e o aprimoramento tecnológico contínuos, a tecnologia de moldagem por injeção de gel tem um enorme potencial de aplicação na manufatura de alta tecnologia. Um diagrama esquemático da tecnologia de moldagem de tamanho final é mostrado na Figura 6.
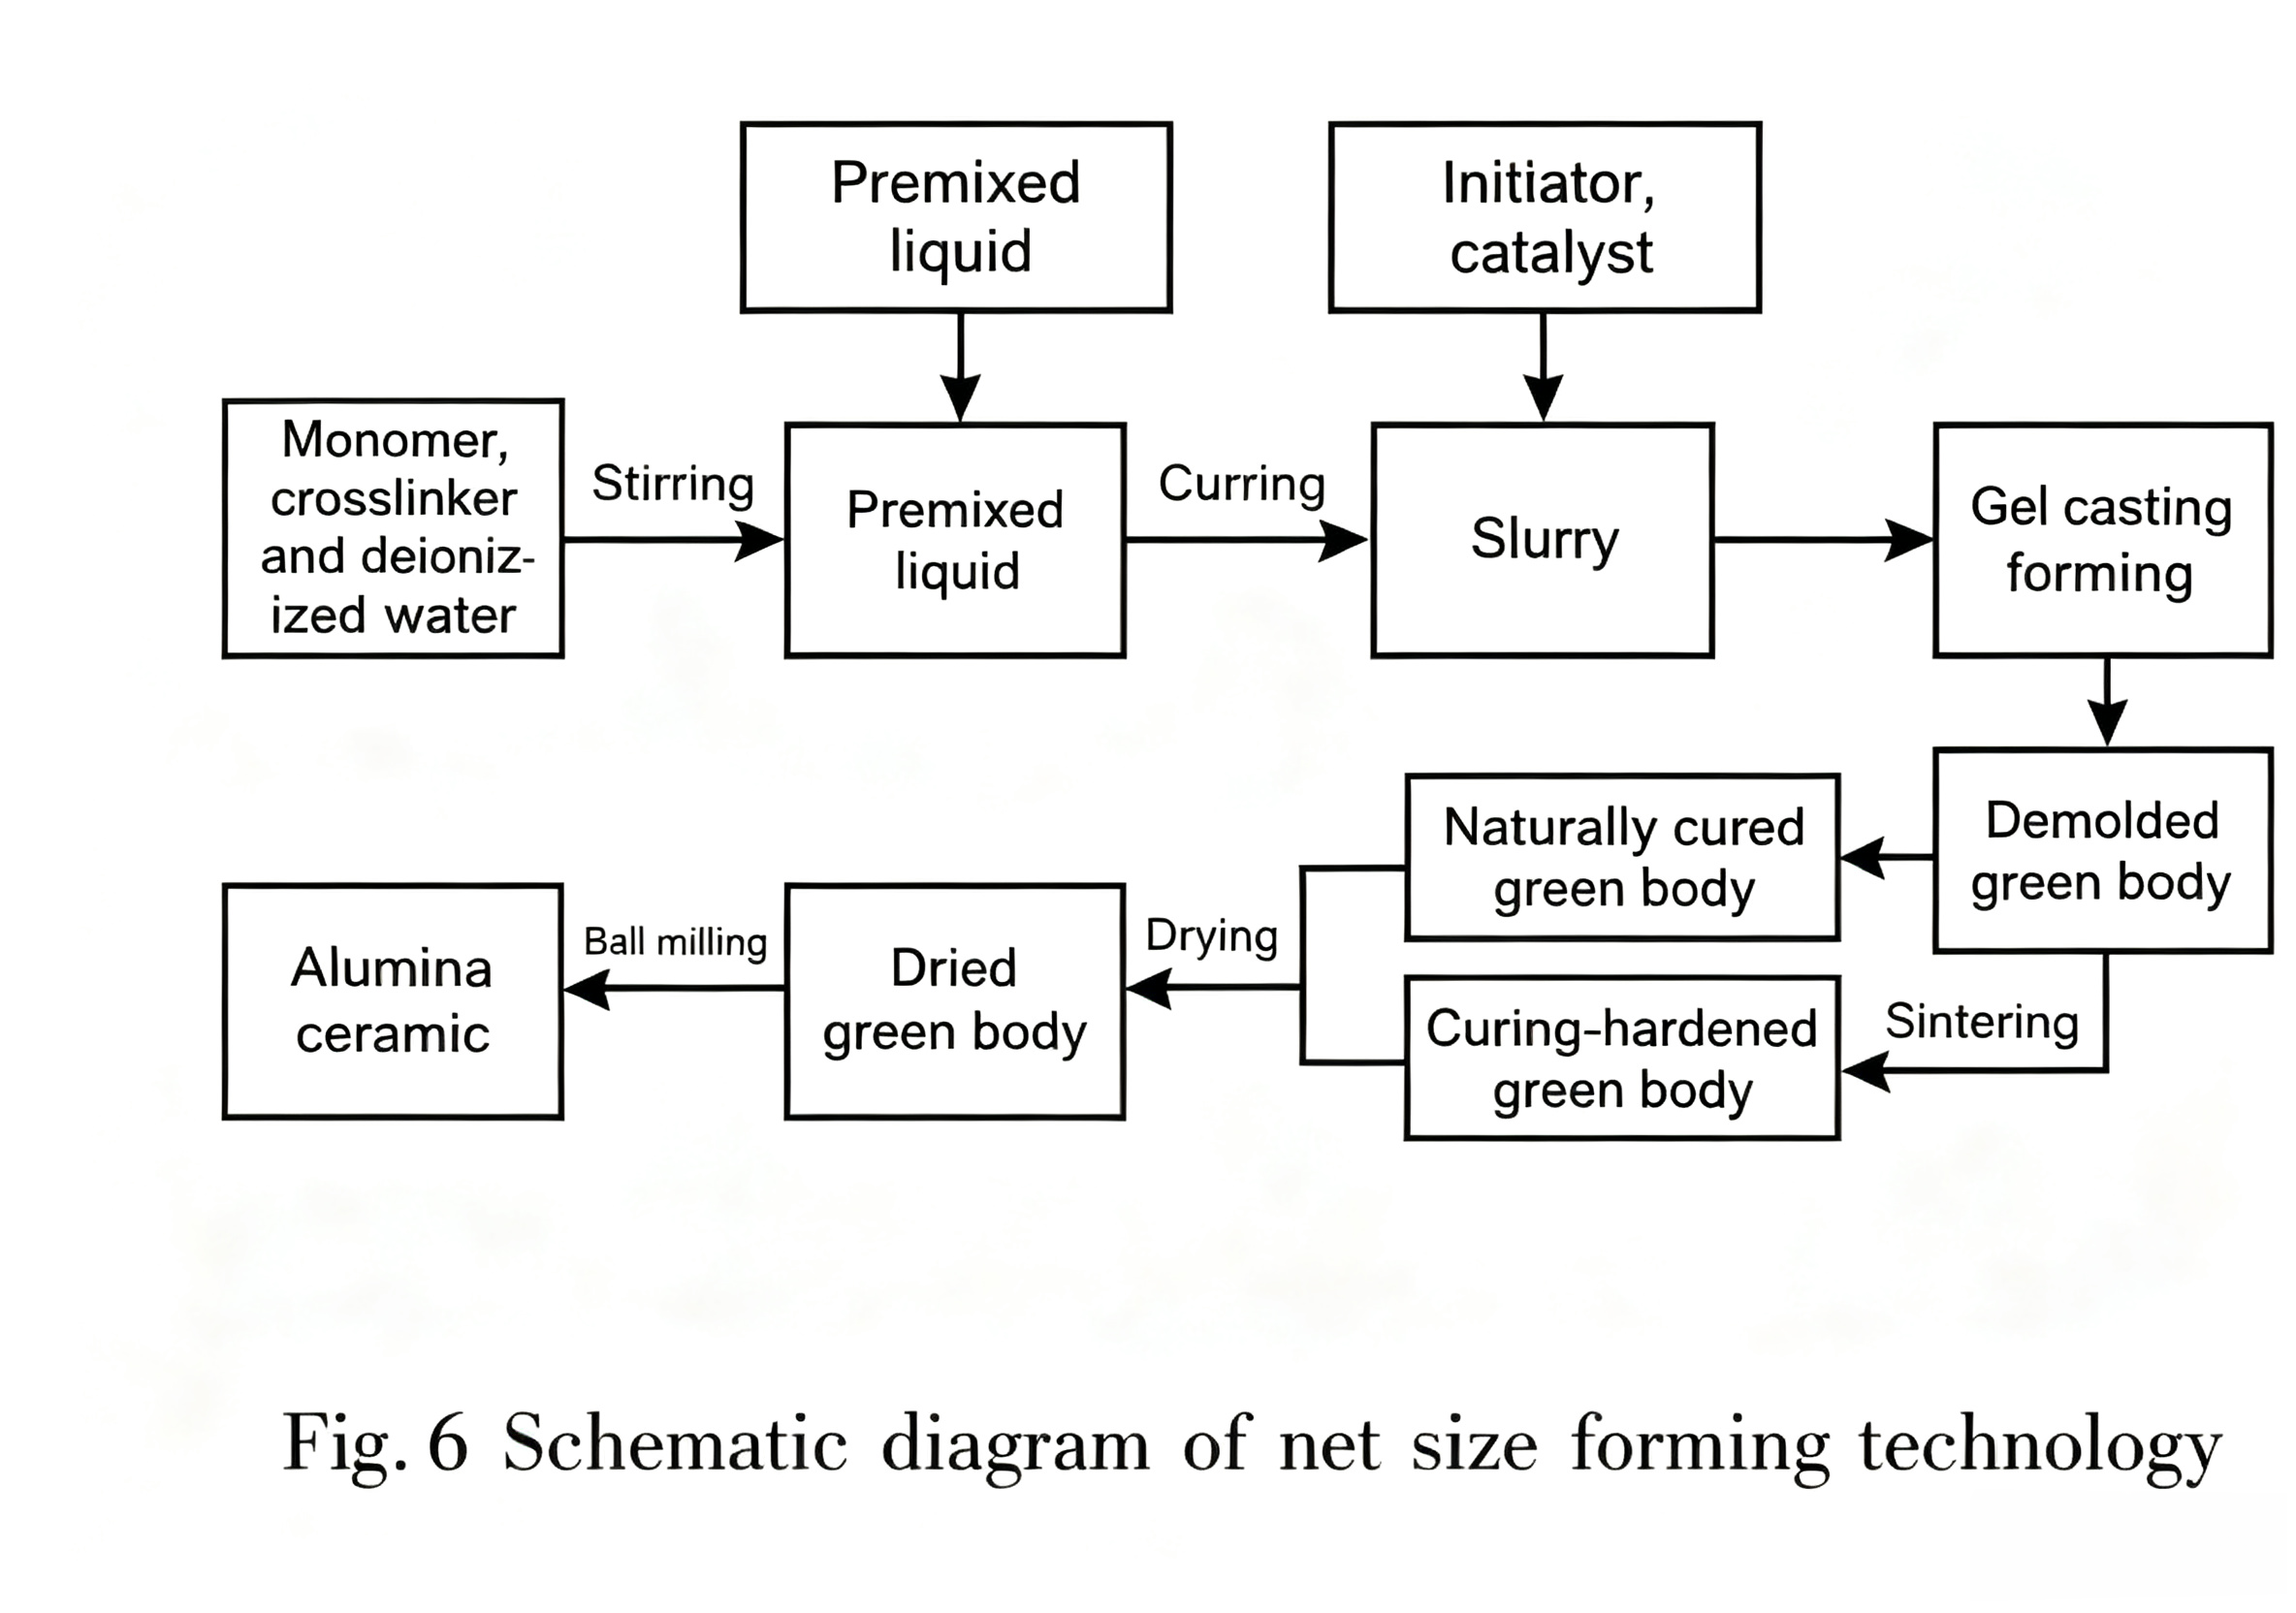
Conforme demonstrado na Tabela 3 acima, os produtos fabricados com a tecnologia de moldagem por partículas de tamanho final apresentam alta resistência, boa uniformidade e uma estrutura interna densa, capaz de suportar um certo grau de força externa. Essa tecnologia se destaca pela alta eficiência, ciclo de moldagem relativamente longo e custos de fabricação elevados, tornando-a adequada para a produção de componentes complexos nas áreas aeroespacial ou eletrônica, onde são exigidas altíssima precisão dimensional e desempenho mecânico.
4. Conclusão
Os capacetes à prova de balas, como equipamento de proteção individual para soldados, podem proteger eficazmente os militares e reduzir ou prevenir ferimentos causados por balas. Portanto, uma compreensão aprofundada do sistema de material compósito reforçado com fibra, do tipo de estrutura do tecido e da tecnologia de moldagem do material compósito para capacetes à prova de balas é crucial para a pesquisa de novos tipos de capacetes à prova de balas. Este artigo apresenta inicialmente os materiais compósitos, que possuem rigidez, resistência e taxa de absorção de energia extremamente elevadas, oferecendo proteção balística superior em comparação com materiais comuns. Em seguida, discute as estruturas de tecido balístico, que alcançam um desempenho de proteção e eficiência de absorção de energia ainda melhores. Dado que o processo de fabricação da carcaça do capacete desempenha um papel crucial em seu desempenho de proteção, são resumidas quatro tecnologias de moldagem de material compósito para capacetes à prova de balas:
1) A moldagem por laminação manual produz produtos com propriedades mecânicas irregulares, menor eficiência e menor custo, sendo adequada para produção em pequenos lotes ou personalizada.
2) A moldagem por transferência de resina (RTM) produz produtos com excelentes propriedades mecânicas, maior eficiência e custos de investimento moderados, atendendo tanto às necessidades de produção em massa quanto às de personalização.
3) A termoformagem produz produtos com boas propriedades mecânicas, mas com custos de fabricação mais elevados, sendo adequada para produção em massa padronizada.
4) A moldagem em tamanho final produz produtos com alta resistência da pré-forma e maior eficiência, porém com custos de fabricação mais elevados, sendo adequada para a fabricação de componentes complexos com requisitos extremamente altos de precisão de forma e propriedades mecânicas.
Embora os processos de moldagem para capacetes à prova de balas em material compósito sejam relativamente maduros, muitos problemas ainda precisam ser resolvidos. Diante de um ambiente internacional cada vez mais complexo e do desenvolvimento da tecnologia da informação, o design da próxima geração de capacetes à prova de balas deverá priorizar características como leveza, multifuncionalidade, inteligência e baixo custo, com capacidade de produção sustentável. Isso atenderá às necessidades da guerra futura em termos de proteção, inteligência, conforto e adaptabilidade, além de permitir produção e personalização rápidas, melhorando significativamente a eficácia dos soldados em combate.


